
Svårigheter och lösningar för bearbetning av delar av rostfritt stål
Den ständiga uppkomsten av nya produkter ställer högre krav på materialet i delarna. Ibland måste de erforderliga materialen uppfylla de speciella kraven på hög hårdhet, hög slitstyrka, hög seghet etc., vilket resulterar i en sats av svårbearbetade material, vilket ställer högre krav på bearbetningsteknik. Jämfört med högkvalitativt kolkonstruktionsstål innehåller rostfria stålmaterial Cr, Ni, Nb, Mo och andra legeringselement. Ökningen av dessa legeringselement förbättrar inte bara stålets korrosionsbeständighet, utan har också en viss inverkan på bearbetbarheten av rostfritt stål.
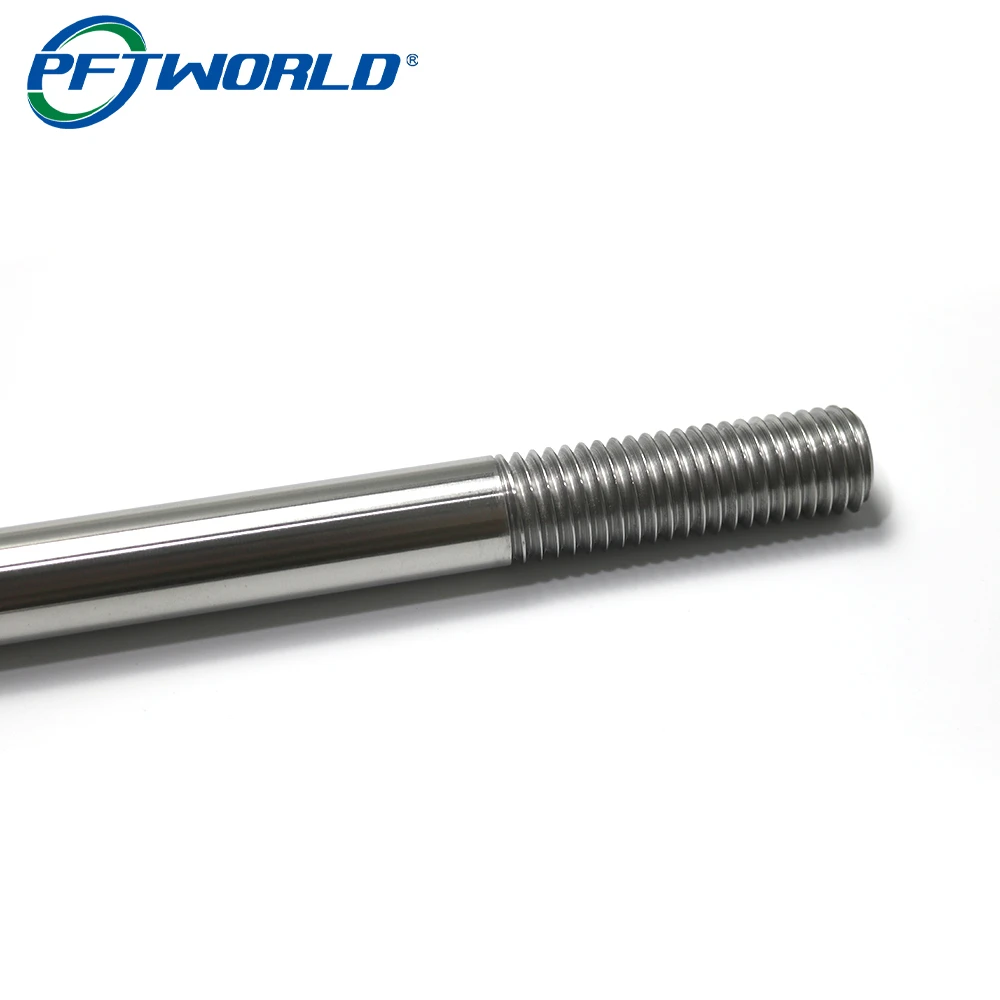
Detta papper tar rostfritt stål och andra svåra material som objekt, analyserar bearbetningssvårigheterna för rostfritt stål i kombination med de faktiska problemen som uppstår vid bearbetning och lägger fram effektiva lösningar.
I kombination med de praktiska problem som uppstår vid bearbetning analyserar denna uppsats svårigheterna med bearbetning av rostfritt stål och presenterar effektiva lösningar.
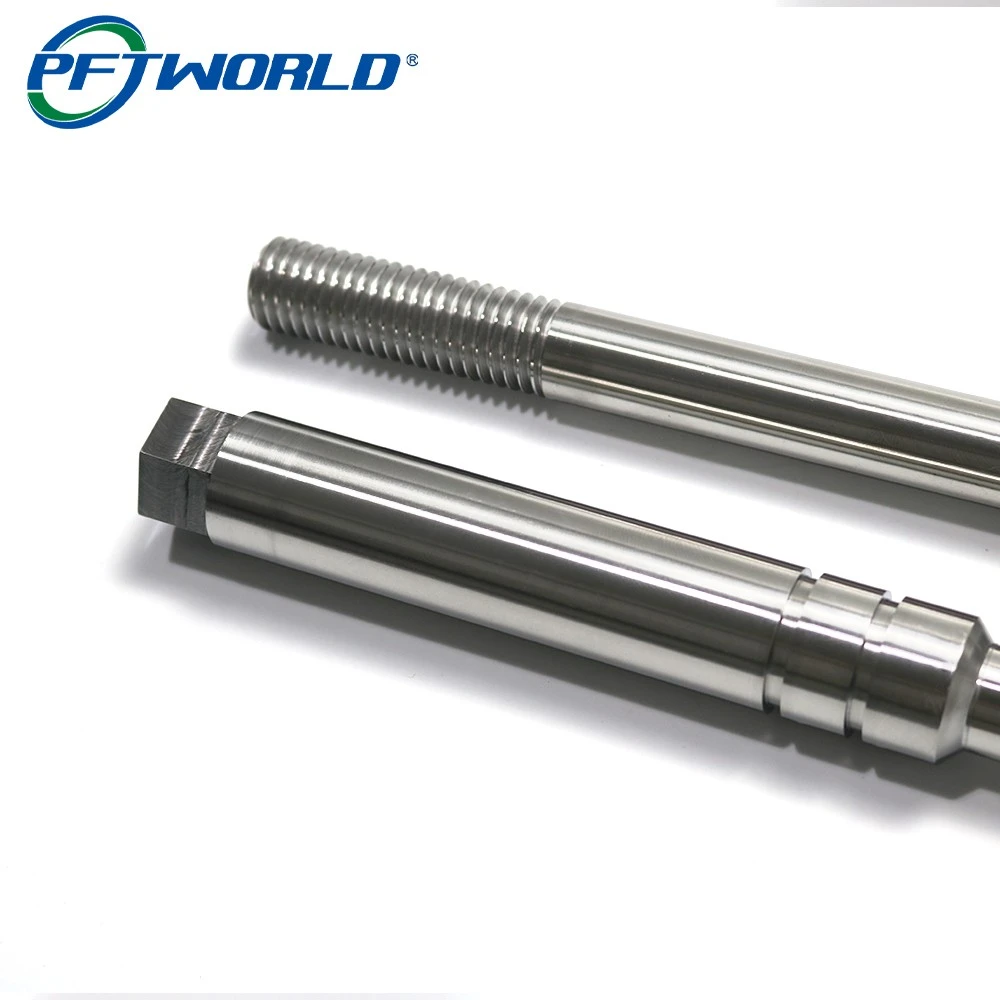
Analys av svårigheter vid skärning av rostfritt stål
Vid själva bearbetningen åtföljs skärning av rostfritt stål ofta av att kniven går sönder och fastnar. På grund av den stora plastiska deformationen av rostfritt stål i skärprocessen är de producerade spånen inte lätta att bryta och fästa, vilket resulterar i allvarlig arbetshärdning i skärprocessen. Varje process kommer att producera ett härdat lager för nästa snitt. Efter lager av ackumulering kommer rostfritt stål in i skärprocessen. Med den ökande hårdheten hos mediet ökar också den erforderliga skärkraften.
Genereringen av arbetshärdande skikt och ökningen av skärkraften kommer oundvikligen att leda till ökad friktion mellan verktyget och arbetsstycket och ökningen av skärtemperaturen.
Dessutom är värmeledningsförmågan hos rostfritt stål liten och värmeavledningsförhållandet dåligt. En stor mängd skärvärme koncentreras mellan verktyget och arbetsstycket, vilket gör att den bearbetade ytan försämras och allvarligt påverkar kvaliteten på den bearbetade ytan. Dessutom kommer ökningen av skärtemperaturen att förvärra verktygsslitage, vilket kommer att orsaka halvmånegropar på verktygets spånyta och skåror på skäreggen, vilket påverkar ytkvaliteten på arbetsstycket, minskar arbetseffektiviteten och ökar produktionskostnaderna.
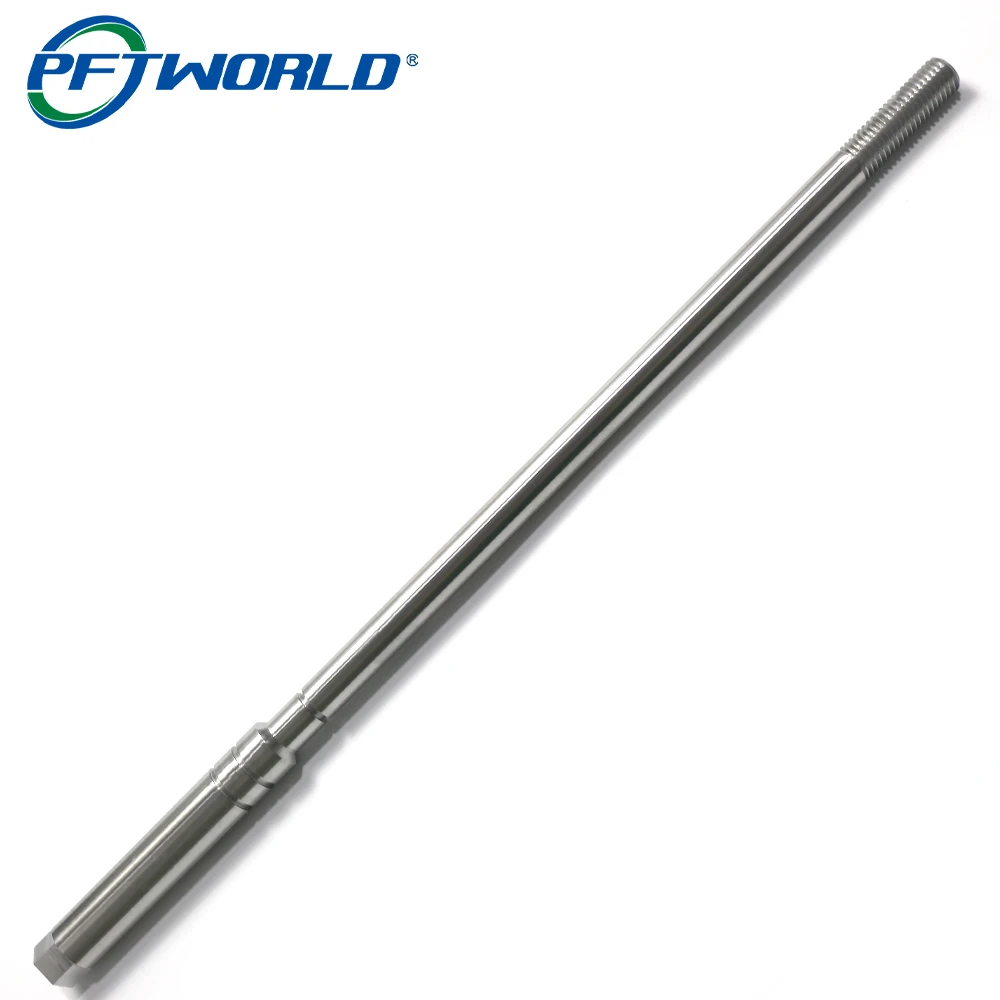
Metoder för att förbättra bearbetningskvaliteten för delar av rostfritt stål
Det kan ses av ovanstående att bearbetningen av rostfritt stål är svår. Vid skärning är det lätt att producera ett "härdat lager", vilket är lätt att bryta sönder verktyget, och de genererade spånen är inte lätta att bryta, vilket orsakar vidhäftning till verktyget, vilket kommer att förvärra verktygets slitage. Med tanke på dessa skäregenskaper hos rostfritt stål, i kombination med den faktiska produktionen, försöker vi förbättra bearbetningskvaliteten för rostfritt stål utifrån tre aspekter av verktygsmaterial, skärparametrar och kylningsmetoder.
1 Val av verktygsmaterial
Att välja rätt verktyg är grunden för bearbetning av högkvalitativa delar. Verktyget är för dåligt för att bearbeta kvalificerade delar; Om ett bra verktyg väljs, även om det kan uppfylla ytkvalitetskraven på delar, är det lätt att orsaka slöseri och öka produktionskostnaderna. I kombination med egenskaperna för dåligt värmeavledningstillstånd, arbetshärdande skikt och lätt klibbkniv vid skärning av rostfritt stål, bör det valda verktygsmaterialet uppfylla kraven på god värmebeständighet, hög slitstyrka och låg affinitet med rostfritt stål.
2 Höghastighetsstål
Höghastighetsstål är ett höglegerat verktygsstål med W, Mo, Cr, V, Go och andra element tillagda. Den har bra bearbetningsprestanda, god styrka och seghet och stark slag- och vibrationsbeständighet. Under tillstånd av hög värme som genereras av höghastighetsskärning (cirka 500 grader), kan den fortfarande bibehålla hög hårdhet (HRC är fortfarande över 60). Höghastighetsstål har bra rödhårdhet och är lämpligt för att göra fräsar, taggar och andra fräsar. Det kan uppfylla kraven för skärning av rostfritt stål. Härdat lager, dålig värmeavledning och andra skärmiljöer.
W18Cr4V är det mest typiska höghastighetstålverktyget. Sedan dess födelse 1906 har den i stor utsträckning tillverkats till olika verktyg för att möta behoven för skärning. Men med den kontinuerliga förbättringen av mekaniska egenskaper hos olika bearbetningsmaterial, kan W18Cr4V-verktyget inte längre uppfylla bearbetningskraven för svårbearbetade material. Högpresterande kobolt höghastighetsstål bör tillverkas då och då. Jämfört med vanligt höghastighetsstål har kobolt höghastighetsstål bättre slitstyrka, röd hårdhet och servicetillförlitlighet. Lämplig för bearbetning med hög avverkningshastighet och intermittent skärning. Vanliga märken som W12Cr4V5Co5.
2 Hårdmetallstål
Hårdmetall är en slags pulvermetallurgi, som är gjord av hög hårdhet eldfast metallkarbid (WC, TiC) mikronpulver som huvudkomponent, kobolt, nickel, molybden som bindemedel, sintrad i vakuumugn eller vätereduktionsugn. Produkter. Hårdmetall har god hållfasthet och seghet, värmebeständighet, slitstyrka, korrosionsbeständighet, hög hårdhet och en rad utmärkta egenskaper. Den är i princip oförändrad vid 500 grader och har fortfarande hög hårdhet vid 1000 grader. Den är lämplig för skärning av svårbearbetade material som rostfritt stål och värmebeständigt stål. Vanliga hårdmetaller är huvudsakligen indelade i tre kategorier: YG-typ (volframkobolthårdmetall), YT-typ (volframtitankobolttyp), YW-typ (volframtitantantal (niob) typ). Dessa tre typer av legeringar har olika sammansättning och användningsområden. YG-härdat uran har god seghet och värmeledningsförmåga. Stort främre hörn kan väljas, vilket är lämpligt för kapning av rostfritt stål.
Val av skärgeometriska parametrar för verktyg i rostfritt stål
1 främre hörnet:
Kombinerat med egenskaperna hos rostfritt stål, såsom hög hållfasthet, god seghet och svårt att skära spånet under skärning, förutsatt att verktyget har tillräcklig styrka, bör en stor spånvinkel väljas för att minska den plastiska deformationen av bearbetningsobjektet, minska skärtemperaturen och skärkraften och minska genereringen av härdat lager.
2 Hjulvinkel bl.a.:
Ökning av ryggvinkeln kommer att minska friktionen mellan bearbetningsytan och baksidan, men värmeavledningskapaciteten och skäreggens styrka kommer också att minska. Storleken på ryggvinkeln beror på skärtjockleken. När skärtjockleken är stor bör den mindre ryggvinkeln väljas.
Primär avböjningsvinkel kr, sekundär avböjningsvinkel k'r:
Att minska huvudavböjningsvinkeln kr kan öka skäreggens arbetslängd, vilket bidrar till värmeavledning, men det kommer att öka den radiella kraften under skärning, vilket är lätt att generera vibrationer. Värdet på kr är vanligtvis 50 grader ~90 grader. Om verktygsmaskinens styvhet är otillräcklig kan den ökas på lämpligt sätt. Den sekundära avböjningsvinkeln är vanligtvis k'r=9 grader ~15.
3 Bladets lutning λ s:
För att öka styrkan på verktygsspetsen tas bladets lutning i allmänhet λ s=7 grad ~_ - 3 grad.
Bearbetning av rostfria delar
Val av skärvätska och kylläge
Bearbetbarheten hos rostfritt stål är dålig och det ställs höga krav på kylvätska, smörjning, penetration, rengöring och andra egenskaper hos skärvätska. Vanliga skärvätskor är följande:
1 Skärvätska:
En vanligare kylmetod, med bättre kylnings-, rengörings- och smörjprestanda, används vanligtvis för bilar av rostfritt stål.
2 Vulkaniserad olja:
Sulfid med hög smältpunkt kan bildas på metallytan under skärning, vilket inte är lätt att skadas under hög temperatur, har bra smörjeffekt och har en viss kyleffekt. Det används vanligtvis för borrning, brotschning och gängning.
3 Mineralolja som motorolja och spindelolja:
Den har goda smörjegenskaper, men dålig kylningsförmåga och permeabilitet och är lämplig för extern precisionssvarvning.
Under skärprocessen bör skärvätskemunstycket vara i linje med skärområdet, eller det är bättre att använda högtryckskylning, spraykylning och andra kylningsmetoder.
Sammanfattningsvis, även om rostfritt stål har nackdelarna med dålig bearbetbarhet, hård arbetshärdning, stor skärkraft, låg värmeledningsförmåga, lätt vidhäftning, lätt slitage av verktyg etc., så länge som lämplig bearbetningsmetod hittas, är det lämpliga verktyget används, väljs skärmängden för skärmetoden, lämplig kylvätska väljs och problemet med svårbearbetade material som rostfritt stål löses genom noggrant tänkande i arbetet.